- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
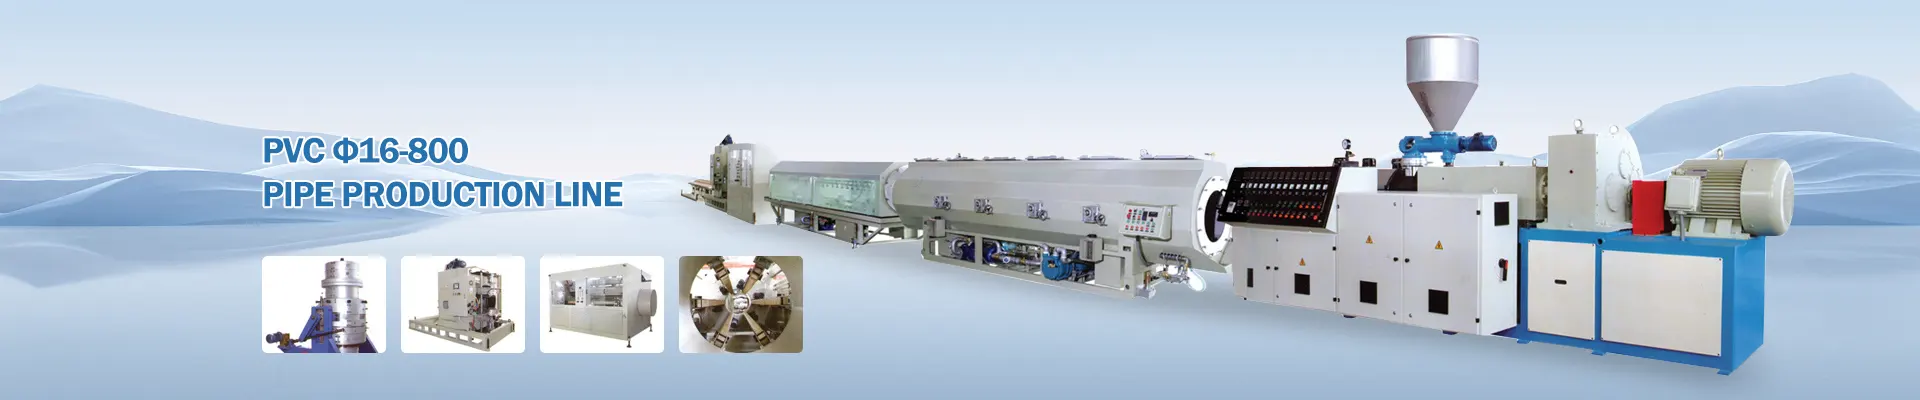
পিএস শীট এক্সট্রুশন লাইন: স্থিতিশীল শীট মানের জন্য সাধারণ উত্পাদন সমস্যা এবং ব্যবহারিক সমাধান
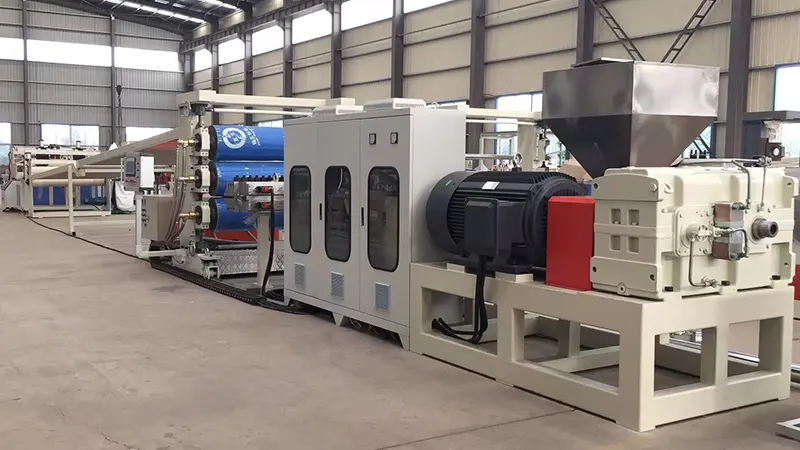
পলিস্টাইরিন (পিএস) শীট এক্সট্রুশন লাইনপ্লাস্টিক প্রক্রিয়াকরণ শিল্পে ব্যাপকভাবে ব্যবহৃত হয়, কিন্তু প্রকৃত উৎপাদনে, প্রতিটি ধাপে-কাঁচা মাল তৈরি থেকে শুরু করে ঘুরানো পর্যন্ত- এমন সমস্যাগুলি উপস্থাপন করতে পারে যা গুণমান এবং দক্ষতাকে প্রভাবিত করে। এই নিবন্ধটি সাধারণ ত্রুটিগুলি, তাদের মূল কারণগুলি এবং ফ্রন্টলাইন অপারেটিং অভিজ্ঞতার উপর ভিত্তি করে ব্যবহারিক পাল্টা ব্যবস্থাগুলি পরীক্ষা করে, উত্পাদন দলগুলিকে দ্রুত সমস্যাগুলি নির্ণয় করতে এবং কার্যকরভাবে প্রক্রিয়াগুলিকে অপ্টিমাইজ করতে সহায়তা করে৷
1. কাঁচামাল প্রস্তুতি: ব্যবহারিক বিবেচনা
সমস্যা 1: শীট পৃষ্ঠে রূপালী রেখা বা বুদবুদ
এটি অত্যধিক আর্দ্রতার একটি ক্লাসিক চিহ্ন। পিএস হালকা হাইগ্রোস্কোপিক; এমনকি অল্প পরিমাণে আর্দ্রতা গলে যাওয়া তাপমাত্রায় বাষ্প হয়ে যাবে, যার ফলে পৃষ্ঠের উপর রূপালী চিহ্ন বা সমাপ্ত শীটে অভ্যন্তরীণ বুদবুদ তৈরি হবে।
সমাধান:
-
শুকানোর সিস্টেমটি সঠিকভাবে কাজ করছে তা নিশ্চিত করুন। সুপারিশকৃত শুকানোর অবস্থা: 2-3 ঘন্টার জন্য 75-80°C।
-
শাটডাউনের পরে পুনরায় চালু করার সময়, আর্দ্রতা-দূষিত উপাদানগুলিকে ডাইতে প্রবেশ করা থেকে রোধ করতে গলার প্রথম অংশটি পরিষ্কার করুন।
-
আর্দ্র ঋতুতে, শুকানোর সময় বাড়ান এবং নিয়মিত আর্দ্রতা নিরীক্ষণ করুন। লক্ষ্য আর্দ্রতা স্তর 0.05% এর নিচে হওয়া উচিত।
সমস্যা 2: অত্যধিক রিগ্রিন্ড ব্যবহারের ফলে যান্ত্রিক বৈশিষ্ট্যের অবনতি
এজ ট্রিম এবং স্ক্র্যাপ ব্যবহার করা একটি কার্যকর খরচ-সঞ্চয় পরিমাপ, কিন্তু রিগ্রিন্ড প্রতিটি প্রক্রিয়াকরণ চক্রের সাথে তাপীয় অবক্ষয়ের মধ্য দিয়ে যায়, যার ফলে চেইন বিচ্ছিন্ন হয়। এর ফলে ভঙ্গুর শীট হয় যার প্রভাব শক্তি কমে যায়।
সমাধান:
-
পণ্যের প্রয়োজনীয়তার উপর ভিত্তি করে সামঞ্জস্য করে, 15% এবং 25% এর মধ্যে রিগ্রিন্ড সামগ্রী রাখুন। উচ্চ-স্বচ্ছ স্বচ্ছ শীটগুলির জন্য, অনুপাতটি আরও কমিয়ে দিন বা সম্পূর্ণরূপে পুনরায় গ্রাইন্ড এড়ান।
-
দূষণ রোধ করার জন্য ব্যবহারের আগে শুকনো এবং ধূলিকণা পুঙ্খানুপুঙ্খভাবে রিগ্রিন্ড করুন।
-
রিগ্রিন্ডের কারণে সৃষ্ট শক্ততার ক্ষতি পূরণ করতে ইমপ্যাক্ট মডিফায়ার যোগ করার কথা বিবেচনা করুন।
2. এক্সট্রুশন বিভাগ: সাধারণ সমস্যা এবং সমন্বয়
সমস্যা 3: আউটপুট ওঠানামা অসম শীট বেধ নেতৃস্থানীয়
এটি এক্সট্রুশন সিস্টেমে একটি ঘন ঘন সমস্যা, সাধারণত অস্থির স্ক্রু গতি, অসামঞ্জস্যপূর্ণ খাওয়ানো বা ব্যারেল তাপমাত্রা ওঠানামার সাথে সম্পর্কিত।
সমস্যা সমাধানের পদক্ষেপ:
-
ফিড হপারে "ব্রিজিং" পরীক্ষা করুন (উপাদান উপরে ঝুলছে এবং নিচে প্রবাহিত হচ্ছে না)। একটি ব্রিজ ব্রেকার ইনস্টল করুন বা প্রয়োজনে জোর করে খাওয়ানোতে স্যুইচ করুন।
-
এক্সট্রুডার ব্যারেল বরাবর তাপমাত্রা সেটিংস যাচাই করুন। ফিড জোনে অতিরিক্ত গরম হলে অকাল গলে যেতে পারে এবং অনিয়মিত ফিড হতে পারে।
-
এক্সট্রুডার এবং ডাই এর মধ্যে একটি গলিত পাম্প ইনস্টল করুন। এটি কার্যকরভাবে স্ক্রু-স্পন্দন চাপের ওঠানামাকে বিচ্ছিন্ন করে, ধ্রুবক ডাই ইনলেট চাপ নিশ্চিত করে - এটি পুরুত্বের নির্ভুলতার জন্য সবচেয়ে কার্যকর বিনিয়োগগুলির মধ্যে একটি।
সমস্যা 4: অতিরিক্ত তাপমাত্রা থেকে দ্রবীভূত হওয়া এবং হলুদ হয়ে যাওয়া
PS এর একটি অপেক্ষাকৃত সংকীর্ণ প্রক্রিয়াকরণ উইন্ডো রয়েছে। 240 ডিগ্রি সেলসিয়াসের উপরে, তাপীয় অবক্ষয় তাৎপর্যপূর্ণ হয়ে ওঠে, যা হলুদ গলে যাওয়া এবং স্বচ্ছতা হ্রাস হিসাবে দেখায়।
সমাধান:
-
ফিড জোন থেকে মিটারিং জোনে ক্রমান্বয়ে গ্রেডিয়েন্টে ব্যারেল তাপমাত্রা সেট করুন, সর্বোচ্চ তাপমাত্রা 220-230 ডিগ্রি সেলসিয়াসে রাখা হয়।
-
স্ক্রু গতি পরীক্ষা করুন - উচ্চ RPM থেকে অত্যধিক শিয়ার অবাঞ্ছিত ঘর্ষণীয় তাপ উৎপন্ন করে।
-
15 মিনিটের বেশি স্টপেজগুলির জন্য, হয় ব্যারেলের তাপমাত্রা কমিয়ে দিন বা দ্রবীভূত করা দ্রবীভূত করুন যাতে উপাদানটি বসতে না পারে এবং অবনতি না হয়।
3. ডাই এবং ক্যালেন্ডার নিয়ন্ত্রণ: মূল পয়েন্ট
সমস্যা 5: উল্লেখযোগ্য ট্রান্সভার্স বেধ তারতম্য
এটি সাধারণত অনুপযুক্ত ডাই ঠোঁটের ফাঁক সমন্বয় বা ডাই প্রস্থ জুড়ে অসম গলিত তাপমাত্রা বন্টনের ফলে হয়।
সমাধান:
-
লক্ষ্য পুরুত্বের উপর ভিত্তি করে ডাই ঠোঁটের ফাঁকগুলি সামঞ্জস্য করুন। একটি সাধারণ ক্ষতিপূরণ নীতি হল প্রান্তের সংকোচন অফসেট করার জন্য কেন্দ্রটিকে প্রান্তের চেয়ে সামান্য পাতলা করা।
-
সমস্ত ডাই হিটিং ব্যান্ডগুলি সমানভাবে কাজ করছে তা যাচাই করুন৷ অসম ডাই তাপমাত্রা অসামঞ্জস্যপূর্ণ গলিত প্রবাহ হার সৃষ্টি করে।
-
প্রশস্ত শীটগুলির জন্য, প্রস্থ জুড়ে গলিত তাপমাত্রার অভিন্নতা উন্নত করতে ডাইয়ের আপস্ট্রিমে একটি স্ট্যাটিক মিক্সার ইনস্টল করুন।
সমস্যা 6: শীটে ক্যালেন্ডার রোল বা রোল চিহ্নগুলিতে উপাদান আটকে থাকা
এই ত্রুটিগুলি সরাসরি পৃষ্ঠের গুণমানকে প্রভাবিত করে এবং স্বচ্ছ শীট অ্যাপ্লিকেশনের জন্য অগ্রহণযোগ্য।
সমস্যা সমাধানের দিকনির্দেশ:
-
স্ক্র্যাচ, গর্ত বা অবশিষ্টাংশের জন্য ক্যালেন্ডার রোল পৃষ্ঠগুলি পরিদর্শন করুন। ডেডিকেটেড রোল ক্লিনার দিয়ে রুটিন পলিশিং এবং পরিষ্কার করুন।
-
থ্রি-রোল তাপমাত্রা সাবধানে নিয়ন্ত্রণ করুন: সাধারণত উপরের রোলটি মাঝের রোলের চেয়ে সামান্য গরম হয়, নীচের রোলটি সবচেয়ে শীতল। সঠিক সেটিংস শীট বেধ এবং লাইন গতি উপর নির্ভর করে।
-
যদি একটি রিলিজ এজেন্ট বা অ্যান্টি-ব্লক লেপ ব্যবহার করে, অভিন্ন প্রয়োগ নিশ্চিত করুন। অতিরিক্ত প্রয়োগ কুয়াশা বা পৃষ্ঠ চকচকে হ্রাস হতে পারে.
4. ফোম পিএস শীট: নির্দিষ্ট চ্যালেঞ্জ
সমস্যা 7: মোটা বা নন-ইনিফর্ম কোষের গঠন
ফোমযুক্ত পিএস শীটগুলির জন্য, কোষের সূক্ষ্মতা এবং অভিন্নতা হল গুরুত্বপূর্ণ কর্মক্ষমতা সূচক। মোটা বা অসম কোষ উল্লেখযোগ্যভাবে যান্ত্রিক শক্তি এবং তাপ নিরোধক বৈশিষ্ট্য হ্রাস করে।
মূল নিয়ন্ত্রণ পয়েন্ট:
-
নিউক্লিয়েটিং এজেন্ট (ট্যাল্ক) বিচ্ছুরণ সর্বোচ্চ। অতি-সূক্ষ্ম ট্যাল্ক ব্যবহার করুন (5μm এর নিচে কণার আকার) এবং কম্পাউন্ডিং পর্যায়ে পুঙ্খানুপুঙ্খভাবে মেশানো নিশ্চিত করুন।
-
সেকেন্ডারি এক্সট্রুডারে তাপমাত্রা নিয়ন্ত্রণ (কুলিং স্টেজ) ফোমের মানের জন্য একক সবচেয়ে গুরুত্বপূর্ণ ফ্যাক্টর। তাপমাত্রার ওঠানামা অবশ্যই ±1°C এর মধ্যে রাখতে হবে।
-
ফুঁ এজেন্ট ইনজেকশন স্থায়িত্ব পরীক্ষা করুন; ইনজেকশন সিস্টেমে চাপের ওঠানামা সরাসরি কোষের আকার বিতরণকে প্রভাবিত করে।
সমস্যা 8: ফেনাযুক্ত চাদরে অত্যধিক সংকোচন
অত্যধিক সংকোচন মাত্রিক অসঙ্গতি সৃষ্টি করে, বিশেষ করে ডাউনস্ট্রিম থার্মোফর্মিং অপারেশনের সময় লক্ষণীয়।
সমাধান:
-
হাল-অফ স্পিড এবং ব্লো-আপ রেশিও (BUR) সামঞ্জস্য করুন। সঠিক ড্র অনুপাত কোষের অভিযোজনকে উন্নীত করে, যা পোস্ট-সঙ্কোচন হ্রাস করে।
-
নিউক্লিয়েটিং এজেন্ট ডোজ সামান্য বৃদ্ধি করুন - সূক্ষ্ম কোষের গঠনগুলি ভাল মাত্রিক স্থিতিশীলতায় অবদান রাখে।
-
বায়ু টান মাঝারি রাখুন. শীট রোলের উপর চাপের মধ্যে থাকাকালীন অতিরিক্ত উত্তেজনা হামাগুড়ি সঙ্কুচিত হতে পারে।
5. দৈনিক রক্ষণাবেক্ষণ এবং উত্পাদন অপ্টিমাইজেশান
রুটিন রক্ষণাবেক্ষণ চেকলিস্ট:
-
ব্যাকপ্রেশার বৃদ্ধির উপর ভিত্তি করে স্ক্রিন প্যাকগুলি প্রতিস্থাপন করুন, শুধুমাত্র যখন চাপ সমালোচনামূলকভাবে বেশি হয় তখন নয়। ধারাবাহিকতার জন্য একটি নির্দিষ্ট প্রতিস্থাপন সময়সূচী স্থাপন করুন।
-
পর্যায়ক্রমে স্ক্রু টানুন এবং পরিধানের জন্য ব্যারেল পরিদর্শন করুন। জীর্ণ স্ক্রুগুলি প্লাস্টিকাইজিং ক্ষমতা এবং আউটপুট গুণমানকে উল্লেখযোগ্যভাবে হ্রাস করে।
-
ক্যালেন্ডার রোল বিয়ারিং এবং ড্রাইভ চেইন প্রায়ই পরিধান পয়েন্ট উপেক্ষা করা হয়. নিয়মিত লুব্রিকেট করুন এবং রোল সমান্তরালতা পরীক্ষা করুন।
শক্তি দক্ষতা টিপস:
-
নিম্ন ব্যারেল তাপমাত্রা সেট পয়েন্ট যেখানেই প্লাস্টিকাইজিং মানের অনুমতি দেয়। প্রতি 5°C হ্রাস প্রায় 3-5% শক্তি খরচ বাঁচাতে পারে।
-
পরিবেশে তাপের ক্ষতি কমাতে এক্সট্রুডার ব্যারেলগুলি নিরোধক করুন।
-
ঠাণ্ডা স্ক্র্যাপ পুনরায় গরম করা এড়াতে যেখানেই সম্ভব অনলাইনে প্রান্ত ট্রিম করুন।
একটি স্থিতিশীল অপারেশনপিএস শীট এক্সট্রুশন লাইনসুনির্দিষ্ট সরঞ্জাম অবস্থা পর্যবেক্ষণ এবং ক্রমাগত প্রক্রিয়া অপ্টিমাইজেশান উপর নির্ভর করে। বাস্তবে, বেশিরভাগ মানের সমস্যাগুলি সরঞ্জামের ত্রুটি থেকে নয় বরং কার্যক্ষম বিবরণ এবং পরিবেশগত পরিবর্তন থেকে উদ্ভূত হয়। প্রোডাকশন টিমগুলিকে বিশদ প্রসেস প্যারামিটার লগ বজায় রাখতে উত্সাহিত করা হয়, প্রতিটি অ্যাডজাস্টমেন্টকে পণ্যের গুণমানের সাথে সম্পর্কিত করে। সময়ের সাথে সাথে, এটি সবচেয়ে মূল্যবান, উদ্ভিদ-নির্দিষ্ট রেফারেন্স ম্যানুয়াল হয়ে ওঠে—যেকোনো জেনেরিক অপারেটিং গাইডের চেয়ে অনেক বেশি কার্যকর।
অনুসন্ধান পাঠান
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি